关注机床行业最新资讯,如需更多信息,请关注我们其他的社交平台!
现代机床杂志 2024 第一期
订阅电话:010-80335298

基于FANUC数控系统的刀具破损检测技术
1 序言
随着智能制造强国战略的实施,应用搬运机器人自动上料、装夹及堆垛,实现工件全过程自动化加工,已经成为行业发展的趋势。实施自动化加工能减少人工干预,保证产品一致性,还能实现一人多机的生产方式,为企业降低了人力成本。自动化加工过程中,刀具可能会出现破损等情况,这时候就需要产线发出报警,提醒管理人员更换刀具。
2 使用雷尼绍TS27R实现刀具破损检测
2.1 机床及对刀仪的基本情况
本例中机床为卧式镗铣加工中心,配置FANUC 0i MF数控系统,带有雷尼绍TS27R接触式对刀仪,使用盘形测针,测针规格为φ12.7mm。在卧式加工中心的工作台旁边安装支架,将对刀仪安装在支架上,这样既能保证对刀仪在机床各轴行程范围之内,又不会影响工件装夹和工作台回转,具体安装位置如图1所示。
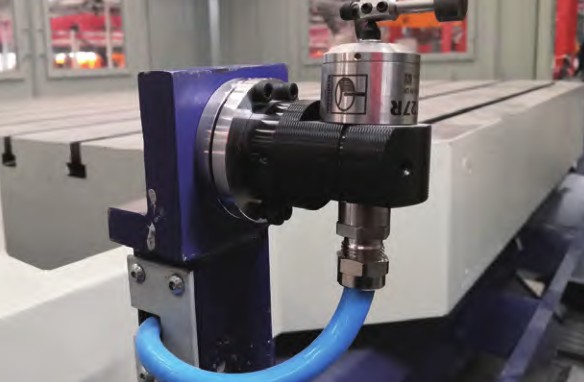
图1 TS27R对刀仪在卧式加工中心上的安装位置
2.2 对刀仪的安装及线路连接
为了获得准确的测量数据,对刀仪在安装过程中要尽量使盘形测针的端面与卧式加工中心的XY轴平面平行。如图2所示对刀仪的调节方式,交替调节L1和L2螺钉能够调节测针在前后方向的水平度,交替调节L3和L4螺钉能够调节测针在左右侧方向的水平度,最后将各螺钉锁紧,在主轴上安装千分表,测量盘形测针端面与机床XY轴平面的平行度,保证平行度在0.003mm以内。
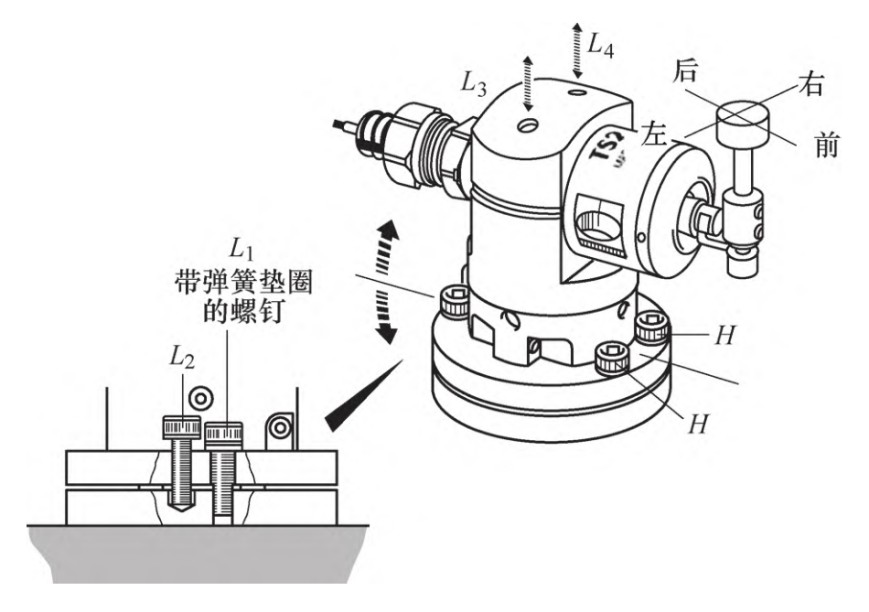
图2 对刀仪的调节方式
连接对刀仪的线路前查阅机床电气说明书,本文中的机床通过CB106排线连接I/O模块及转接板,跳转输入信号地址是X4.7,查找到转接板上的对应端子并连接,注意MI8-4电路板上的0V和24V电源线也需连接到转接板的对应端子上面。
2.3 对刀仪的标定及参数设置
TS27R对刀仪在初次使用前,需要使用基准刀具(见图3)进行标定,测量之前先使用ZOLLER对刀仪精确测量基准刀具的刀长及直径等参数,本例中基准刀具的刀长为336.489mm,刀具直径为10.016mm。标定的目的是精确测量盘形测针中心的XY轴机械坐标及上端面的Z轴机械坐标数据。
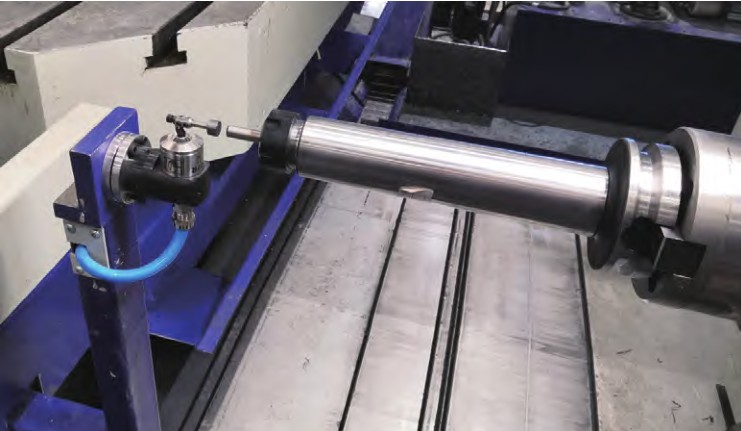
图3 标定对刀仪所用的基准刀具
接下来需要对以下参数进行设置:将参数3202的NE9位设为0,即数字9开头的程序可以编辑;将参数6200的SKF位设为1,参数6201的SEB位设为1,参数6202的1S1位设为1,使G31跳转代码生效。然后将厂家提供的标准测量循环程序传入数控机床,再将参数3202的NE9位设为1,使数字9开头的程序进入写保护状态。
在手轮模式下,将基准刀具移动到对刀仪盘形测针以上10mm的位置,然后在AUTO模式下调用09070程序。
%
09070
M0
G05.1Q0
G90G80G40G49
#2297=336.489
G65P9855R10.016T97D12.7
G05.1Q1
M30
%
上述09070程序调用了09855测量子程序,#2297的数值是基准刀具的长度,R10.016是基准刀具的直径,D12.7是盘形测针的直径。
P9855标定程序内容(针对雷尼绍公司提供的程序进行了简化处理,根据其测量原理编写标定程序,便于读者理解相关内容)。
%
09855
#1=#5021;记录当前主轴位置的X轴机械坐标
#2=#5022;记录当前主轴位置的Y轴机械坐标
#3=#5023;记录当前主轴位置的Z轴机械坐标
#4=#2297;将刀具长度储存在#4变量中
G31X[#1+[#7/2]+[#18/2]+#125]F100;沿X轴正方向移动,#125是偏移量,数值为5
G0Z[#3-15]
G31X[#1]F100;移动至圆柱中心位置,如果触发SKIP信号,则清除余程并停止
#522=#5061;记录触发跳转信号时的X轴机械坐标,并保存在#522变量中
G0X[#1+[#7/2]+[#18/2]+#125];返回X轴正方向下刀点
G0Z#3
G31X[#1-[#7/2]-[#18/2]-#125]F100;沿X轴负方向移动,#125是偏移量,数值为5
G0Z[#3-15]
G31X[#1]F100
#521=#5061;记录触发跳转信号时的X轴机械坐标,并保存在#521变量中
G0X[#1-[#7/2]-[#18/2]-#125] ;返回X轴负方向下刀点
G0Z#3
G31X[#1]Y[#2+[#7/2]+[#18/2]+#125]F100;移动到Y轴正方向下刀点位置
G0Z[#3-15]
G31X[#1]Y[#2]F100;移动至圆柱中心位置,如果触发SKIP信号,则清除余程并停止
#523=#5062;记录触发跳转信号时的Y轴机械坐标,并保存在#523变量中
G0X[#1]Y[#2+[#7/2]+[#18/2]+#125]F100;返回Y轴正方向下刀点
G0Z#3
G31X[#1]Y[#2-[#7/2]-[#18/2]-#125]F100;移动到Y轴负方向下刀点位置
G0Z[#3-15]
G31X[#1]Y[#2]F100;移动至圆柱中心位置,如果触发SKIP信号,则清除余程并停止
#524=#5062;记录触发跳转信号时的Y轴机械坐标,并保存在#524变量中
G0X[#1]Y[#2-[#7/2]-[#18/2]-#125]F100;返回到Y轴负方向下刀点位置
G0Z#3
G31X[#1]Y[#2]F100;移动至圆柱中心位置
G31Z[#3-15]F100;沿着圆形测针轴线进刀,如果触发SKIP信号,则清除余程并停止
#520=#5063;记录触发跳转信号时的Z轴机械坐标,并保存在#520变量中
#520=#520-#4;此时#520的数值就是盘形测针上端面的Z轴机械坐标
G0Z#3
M99
%
执行完上述标定程序后,在M D I模式下点击OFFSET—用户宏程序,就能查看标定程序测量出的变量数据。
2.4 刀具破损检测
在进行刀具破损检测之前,先将该刀具的实际直径及长度值,储存在数控机床中,一般情况下,在刀具执行加工程序后进行检测,可以在程序末尾增加以下代码。
G91 G28 Z0
G65 P9858 T1 H0.5;在刀具中心位置测量刀长
M30
上述程序中H0.5指刀具破损判断公差值,该程序会自动对比对刀仪测量出的刀具长度,并与寄存在系统里的刀具长度进行对比,如果超过这个公差0.5mm,则产生报警,提醒操作人员更换刀具。如果测量的是端铣刀,则需要将上述程序改为G65P9858 T1 Dd H0.5,上述Dd代表端铣刀的直径。由于P9858子程序测量的原理与标定程序的测量原理相同,这里不再赘述。
3刀具破损检测
上面介绍了使用雷尼绍TS27R对刀仪进行刀具破损检测的方法,此方法操作和编程较简单,但需要增加TS27R对刀仪等硬件设施,提高了项目实施成本。接下来介绍另外一种方法,利用FANUC数控系统自带的主轴电动机负载监控功能,检测刀具是否出现破损。
机床在切削过程中刀具如果出现破损,主轴电动机负载率会出现变化。主轴电动机负载率可以用PMC窗口功能将数据提取出来并写进R地址内,这种方法要求数控机床能够与上位机互联互通,上位机可以通过PLC点位法采集主轴电动机负载率等数据,并进行对比分析。如果主轴电动机负载率数据异常,则发出报警,提示操作人员更换刀具。
3.1 主轴电动机负载率读取PMC程序使用的参数地址
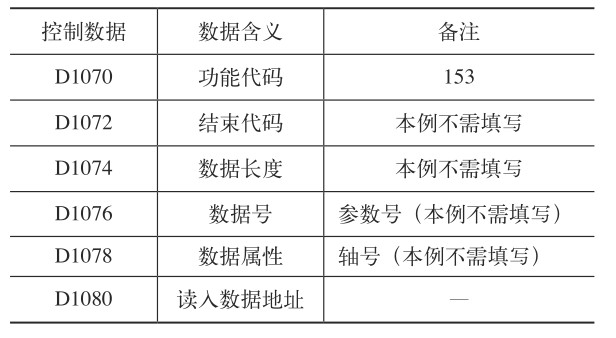
使用PMC窗口功能读取当前主轴的负载量,读取主轴电动机负载率的PMC窗口功能代码是153,首地址为D1070,本例把最终数据赋值到R1212~R1213中,便于上位机读取。主轴电动机负载率读取用到的控制数据见表1。
表1 主轴电动机负载率读取用到的控制数据
3.2 主轴电动机负载率读取PMC程序设计
实现主轴电动机负载检测的PMC程序如图4所示,可以将其设计成一个子程序,在二级主程序中进行调用即可。
查阅FANUC系统PMC编程手册,主轴电动机负载率Load(%)=(L/32767)λ,式中Load(%)是主轴电动机负载率;L是PMC窗口功能从数控系统中读出的数值,本例中该数值被存放在D1052里面;λ是系统参数4127的数值。本例所用的机床,参数4127的数值为143(注意机床不同,该参数设置也不相同)。
由于部分工序,例如攻螺纹时主轴电动机的负载率较低,读取出的负载率是非常小的数值,会出现R1212~R1213地址(16位二进制数据)里的数据都是0的情况,不便于上位机读取数据,这里将主轴电动机负载率放大100倍,上位机读取到数据后,再将其缩小100倍,这样就能反映真实的加工情况。因此在图6所示的PMC程序中,主轴电动机负载率按公式Load(%)=(14300L)/32767进行读取,最终将主轴电动机负载率写入R1212~R1213里面。
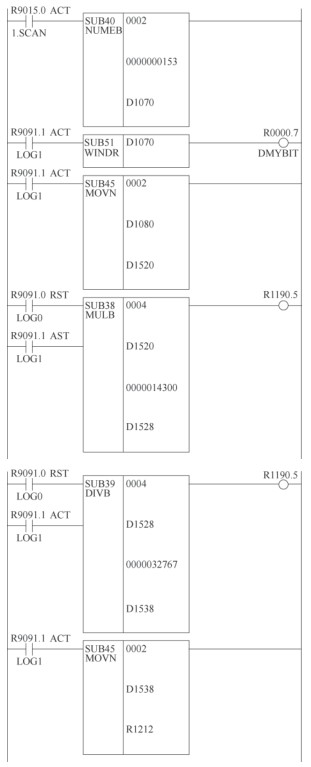
图4 主轴电动机负载检测PMC梯形图
3.3 主轴电动机负载率数据显示及相关试验
按图4程序修改机床上的梯形图,使用丝锥加工M6螺纹孔,观察其主轴电动机负载率,在M6螺纹孔加工过程中,按SYSTEM键,查看PMC信号状态, 地址R1212的数据是00101101,R1213的数据是00000001,由于R1212占低八位,R1213占高八位,最终的读数是0000000100101101,将其转化十进制数为301。根据上文所述,为了方便上位机读取数据,将主轴电动机负载率放大了100倍,所以M6螺纹孔加工过程中真实的主轴电动机负载率为3.01%,符合实际情况。
使用上位机读取地址R1212~R1213的数值,将其转化为二进制数并缩小100倍,就是真实的主轴电动机负载率。然后上位机再对主轴电动机负载率进行监控,如果发现该数值异常,就发出报警,提示操作人员更换刀具,这样就达到了刀具破损检测的目的。
本文案例上位机采集数据的方法是P L C点位法,这种方法的优点是不受数控系统通信协议的限制,操作较简单,但需要使用C#等语言编写上位机程序。
4结束语
本文针对刀具破损检测,介绍了雷尼绍TS27R对刀仪和主轴电动机负载检测这两种方法,从硬件和软件两个方面提出了解决方案,解决了自动化生产线加工过程中刀具破损的问题,帮助读者掌握相关技术。
- 全球首展启新程 柔性智造再进阶 SW 携柔性智造新品亮相CCMT2026 赋能精密制造新征程
- 聚势融合 固链强基II 第三届山东泗水机床附件产业高质量发展大会
- 从春晚“空翻”到车间“干活”:人形机器人爆发前夕,机床行业如何牵手未来智造
- 高性能、绿色化、智能化
- 岁月焕新 梦启丙午 |《现代机床》杂志给大家拜年啦!
- igus推出新型工程塑料滚珠轴承,为无尘室带来更高安全性
- 环保合规:igus推出27种无PTFE且经过PFAS检测的新材料
- 现已批量生产:igus推出新型耐用滑板轮、滑轮及滚轮适配器
- igus凭借移动式岸电插座(iMSPO)系统荣获“年度海事创新者”奖
- 新能源汽车电动机高精密制造技术研究与应用
新入驻企业
-
东莞市超领自动化科技有限公司
入驻:2026-08-06
-
戴杰磨床有限公司
入驻:2026-08-06
-
蒂普玛(常州)精密机械有限公司
入驻:2026-08-06
-
广东新法拉智能装备有限公司
入驻:2026-08-06
-
深圳市蓝蓝科技有限公司
入驻:2026-08-06
展会追踪
-
2027中部(郑州)智能制造装备博览会暨第29届好博郑州工业展览会
举办:2027-03-24 至 2027-03-26
-
9月21日即将启幕丨第26届中国机博会暨武汉工博打造中部智造新支点
举办:2026-09-21 至 2026-09-24
-
9月21日即将启幕丨第26届中国机博会暨武汉工博打造中部智造新支点
举办:2026-09-21 至 2026-09-24
-
2026年航空航天材料与制造工艺大会9月相约贵州安顺 聚焦“十五五”战略,共筑空天产业材料基石
举办:2026-09-08 至 2026-09-09
-
链动长三角,母机赋新能:2026苏州国际工业母机供应链展11月硬核登场
举办:2026-11-18 至 2026-11-20
企业专访